
Et skrogreparasjonsscenario som starter med feil stoff
Se for deg et lite verft som reparerer et glassfiberskrog etter en kaikollisjon. Mannskapet velger et lett stoff fordi det er lett å fukte ut og raskt å legge på buede overflater. To dager senere viser det reparerte området gjennomtrykk, ujevn tykkelse og en matt overflate som trenger ekstra sliping. Problemet var ikke utførelse alene. Stoffvekten, vevstilen og harpikssystemet samsvarte ikke med det strukturelle målet, så reparasjonen måtte gjøres om med en tyngre glassfiberduk valgt med tanke på hele laminatplanen.
Dette scenariet gjentar seg på tvers av mange komposittjobber, fra marine deler og lagertanker til vindbladsformer og arkitektoniske paneler. Å velge et glassstoff handler sjelden om én egenskap. Det er en balanse mellom mekaniske behov, prosessforhold, overflatekvalitet og kostnader. Avsnittene nedenfor går gjennom beslutningene som betyr mest, skrevet for ingeniører, innkjøpssjefer og fabrikasjonsveiledere som trenger å spesifisere materiale med tillit.
Vev
Stiller inn lastretning, drapering og utvåtningshastighet
Grammatikk
Angir antall lag, byggetykkelse og harpiksbehov
Harpiks match
Setter limkvalitet, overflatefinish og holdbarhet
Hvordan vevstil endrer måten stoff bærer belastning på
Vevd glassstoff er den mest kjente formen for forsterkning, men vevstil er bare en av flere tilgjengelige arkitekturer. Hver arkitektur arrangerer fiberbunter annerledes, noe som endrer hvordan det ferdige laminatet håndterer spenning, bøying og støt. Å velge feil arkitektur kan etterlate en del sterk i én retning og svak i en annen, selv når den totale stoffvekten ser riktig ut på papiret.
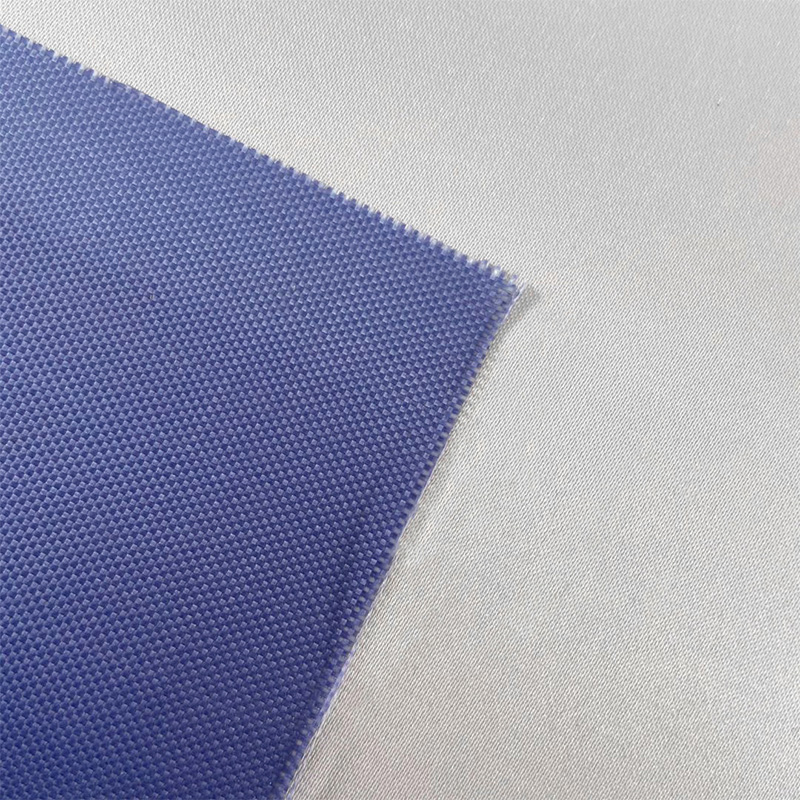
Ensfarget vevd stoff
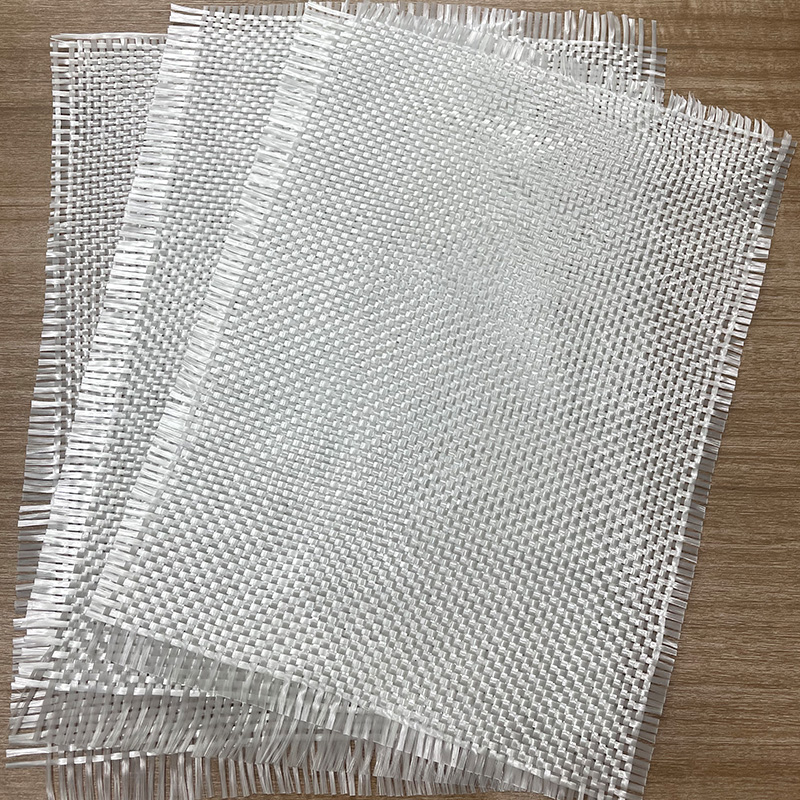
Slettvev er den vanligste formen for vevd glassstoff. Renning og veftbunter veksler over og under hverandre, og produserer balansert styrke i to vinkelrette retninger. Den tette sammenflettingen gir god dimensjonsstabilitet og drapererer godt over enkle kurver. For generell opplegg for hånd, tanker og flate paneler, gir vanlig vev et pålitelig utgangspunkt fordi det er tilgivende under håndtering og fukter jevnt ut.
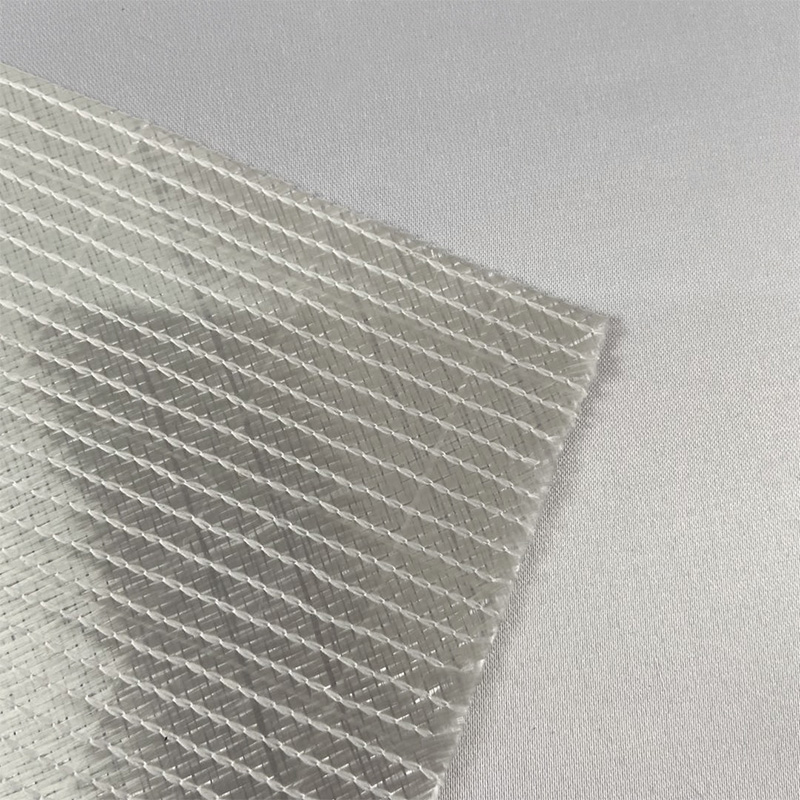
Multiaksialt stoff
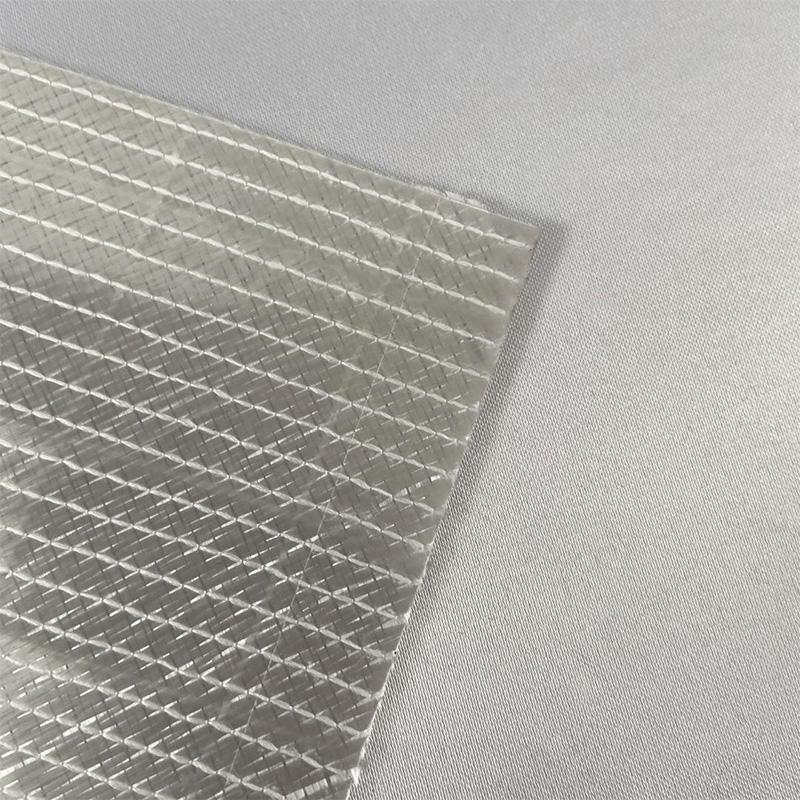
Multiaksialt stoff syr eller binder lag med fibre orientert i forskjellige vinkler, vanligvis inkludert pluss og minus 45 grader sammen med null og nitti graders lag. Dette arrangementet forbedrer skjærytelsen og reduserer krympingen som oppstår når fibre veves over og under hverandre. Deler som ser torsjon, som sjakter, paneler med utskjæringer og vindrelaterte strukturer, drar ofte nytte av denne arkitekturen fordi lastbanene er jevnere fordelt.
Enveis stoff
Enveis stoff plasserer de fleste fibre langs én akse, noe som gjør det til det mest effektive valget når belastninger hovedsakelig går i en enkelt retning. Det er ofte brukt til bjelker, sparkelkapper og forsterkende strimler. Avveiningen er håndtering: ensrettet materiale er mindre tolerant for feiljustering, så layup-teknikere må holde fibrene rette og sjekke orienteringen nøye under plassering.
| Vev Type | Lastretning | Typisk bruk | Håndtering |
|---|---|---|---|
| Ensfarget vev | Balansert i to retninger | Generell opplegg, tanker, flatpaneler | God drapering og fuktighet |
| Multiaksial | Flere vinkler, inkludert skjær | Aksler, torsjonsdeler, komplekse skall | Stabile lag, færre skift |
| Enveis | Mest langs en akse | Bjelker, spar caps, strips | Krever nøye justering |
Når man sammenligner alternativer, starter mange kjøpere med et generelt søk etter vevd glassfiberstoff og begrenser deretter valget basert på de strukturelle kravene til delen. Det beste utgangspunktet er alltid lasttilfellet, ikke katalogbeskrivelsen.
Grammatikk: Matchende stoffvekt til måltykkelse
Grammatikk beskriver vekten av stoff per arealenhet, vanligvis uttrykt i gram per kvadratmeter. Det er en av de mest nyttige spesifikasjonsverdiene fordi den forutsier hvor raskt et laminat vil bygge tykkelse og hvor mye harpiks det vil absorbere. Tyngre stoff bygger raskere med færre lag, men det krever også mer harpikskontroll, lengre utfuktingstid og mer forsiktighet for å unngå innestengt luft.
| Vektområde | Typisk applikasjon | Laminatatferd |
|---|---|---|
| Lett, opptil 200 gram | Overflatefinish, detaljerte former | Tynn hud, våt raskt ut |
| Middels, 200 til 400 gram | Generell håndopplegg, tanker | Balansert byggehastighet og tykkelse |
| Tung, 400 til 600 gram | Strukturelle paneler, tykke seksjoner | Færre lag, tettere harpikskontroll |
For mange produksjonsteam dekker vinduet på 200 til 600 gram det meste av håndoppleggsarbeid. En kjøper som sammenligner alternativer for glassfiberduk vil vanligvis finne at avgjørelsen kommer ned til hvor mange lag formen kan akseptere og hvor mye tykkelse designet krever. En nyttig vane er å liste opp måltykkelsen først, og deretter jobbe bakover til antall lag og vekten som gir det.
Diagrammet ovenfor illustrerer et enkelt prinsipp: tyngre stoff legger til mer materiale per pass, noe som reduserer antall lag som trengs for å nå en måltykkelse. Imidlertid er forholdet ikke lineært i praksis, fordi harpiksinnhold, komprimering og herdeforhold alle påvirker det endelige laminatet.
Harpikskompatibilitet og utvåtningsadferd
Selv det beste stoffet vil underprestere hvis det ikke binder seg godt til harpikssystemet. Stoffoverflatebehandlinger, ofte kalt liming, er valgt for å fremme vedheft med spesifikke harpiksfamilier. Å matche dimensjonene til harpiksen er derfor like viktig som å matche vekten og vevingen. En mismatch kan føre til tørre flekker, svake interlaminære bindinger eller overflatedefekter som vises først etter herding.
- Polyesterharpikser er kostnadseffektive og mye brukt i generelle kompositter, men de krever nøye oppmerksomhet til styrenutslippskontroller og fuktighetseksponering.
- Vinylesterharpikser tilbyr forbedret korrosjonsmotstand og seighet, noe som gjør dem vanlige i tanker, rør og marine strukturer.
- Epoksysystemer gir sterk binding og lav krymping, som passer strukturelle deler og høyytelsesapplikasjoner.
Wet-out er øyeblikket når harpiks metter stoffet fullstendig. Ufullstendig fukting skaper luftlommer som reduserer styrke og kan bli startpunkter for feil, så stoffvalg bør alltid vurdere hvor raskt den valgte harpiksen vil trenge gjennom vevingen.
Tyngre stoffer krever lengre arbeidstider og mer bevisst rulling for å fjerne luft. En praktisk tilnærming er å kjøre et lite testpanel med tiltenkt harpiks, stoffvekt og oppleggsmetode før man forplikter seg til produksjon. Panelet avslører overflatefinish, utfuktingshastighet og enhver tendens til utskrift, noe som er vanskelig å bedømme ut fra spesifikasjoner alene.
Alkalifritt glass og hvorfor kjemi er viktig
Glassfiber produseres i flere sammensetninger, og alkaliinnholdet i glasset har en meningsfull effekt på ytelsen. Alkalifrie kvaliteter er generelt foretrukket for applikasjoner som krever sterk elektrisk isolasjon, god motstand mot fuktighet og holdbarhet i aggressive miljøer. Fordi glassnettverket er mer stabilt, har disse kvalitetene en tendens til å beholde styrken bedre når de utsettes for fuktighet og kjemisk kontakt over lang levetid.
For kjøpere er det praktiske spørsmålet ikke selve kjemien, men om stoffet holder seg i det tiltenkte miljøet. Følgende punkter er med på å danne rammen for denne avgjørelsen:
- Elektrisk utstyr og kabinetter drar nytte av alkalifrie kvaliteter på grunn av deres isolerende oppførsel.
- Utendørs og marine deler oppnår holdbarhet fra bedre fuktmotstand, spesielt når de kobles sammen med en passende harpiks.
- Kjemisk lagrings- og prosessutstyr kan trenge korrosjonsbestandige harpikssystemer i tillegg til riktig stoffkvalitet.
- Forespørsler om spesifikk overflatebehandling eller farge bør bekreftes med leverandøren, fordi pigmenter og liming kan påvirke bindingen.
Når en spesifikasjon krever alkalifri glassfiberduk, er det verdt å bekrefte at karakter og dimensjonering er dokumentert for samme produksjonsparti som resten av materialet. Konsistens på tvers av batcher er det som holder laminategenskaper forutsigbare over tid.
Varme-, brann- og korrosjonsatferd under bruk
Glassstoff i seg selv er ikke-brennbart, og det opprettholder sin struktur ved temperaturer godt over de man møter i de fleste komposittapplikasjoner. I praksis er den begrensende faktoren nesten alltid harpiksmatrisen. Når harpiksen mykner eller brytes ned, mister laminatet stivhet og styrke, selv om glassfibrene forblir intakte. Dette er grunnen til at temperaturklassifiseringer alltid bør vurderes på laminatnivå i stedet for på stoffnivå alene.
Brannoppførsel følger samme logikk. Et glassforsterket laminat motstår antennelse bedre enn mange organiske materialer, og brannhemmende harpikssystemer kan forbedre ytelsen ytterligere. Designere bør vurdere røykproduksjon, flammespredning og oppførselen til hele enheten i stedet for å anta at stoffet alene bestemmer brannsikkerheten.
Stoff
Ikke-brennbar og formstabil under varme
Resin
Stiller vanligvis inn maksimal driftstemperatur
Montering
Bestemmer reell brann- og røykytelse
Korrosjonsbestandighet avhenger også av systemet. Glassfibre motstår mange syrer, salter og fuktighetsdrevet nedbrytning, men harpiksen og fiber-harpiks-grensesnittet er veiene gjennom hvilke angrep vanligvis skjer. Beskyttende belegg, gelbelegg og riktige herdeplaner bidrar alle til langsiktig holdbarhet.
En praktisk arbeidsflyt for utvelgelse
En strukturert prosess reduserer risikoen for å spesifisere feil materiale. Trinnene nedenfor følger rekkefølgen som de fleste erfarne produsentene tar avgjørelser, starter fra belastningen og slutter med et verifisert laminat.
- Definer belastningstilfellene, inkludert spenning, bøyning, skjærkraft, påvirkning og eventuell miljøeksponering.
- Velg vevarkitekturen som plasserer fibre langs de dominerende belastningsbanene.
- Velg stoffvekten som gir måltykkelsen med et håndterbart antall lag.
- Bekreft at størrelsen og stoffkvaliteten er kompatible med det valgte harpikssystemet.
- Bygg og test et prøvelaminat, og juster deretter vekt, oppleggssekvens eller harpiksinnhold etter behov.
Det er verdt innsatsen å dokumentere hvert trinn. Et kort spesifikasjonsark som registrerer belastningsgrunnlaget, valgt vev, vekt, harpiks og testresultater blir en verdifull referanse når en del blir omordnet, modifisert eller revidert senere.
Vanlige feil sett i håndoppleggsprosjekter
De fleste problemer i håndoppleggsarbeid spores tilbake til et lite antall tilbakevendende feil. Å gjenkjenne dem tidlig sparer materiale, tid og omarbeid.
- Ignorerer fiberorientering: Å legge lag i inkonsekvente vinkler svekker laminatet i retninger designeren ikke hadde til hensikt å stresse.
- Overbelastende harpiks: Overflødig harpiks gir vekt, øker krymping og kan redusere fiberfraksjonen under designhensikten.
- Hopp over konsolidering: Utilstrekkelig rulling eller nal etterlater lufthull som er usynlige på overflaten, men betydelige innvendig.
- rushing gel-tid: Å starte neste lag før det forrige har delvis herdet kan forårsake delaminering eller ujevn binding.
- Blande partier uten dokumentasjon: Variasjoner mellom produksjonspartier kan endre tykkelse og harpiksopptak nok til å påvirke repeterbarheten.
Hver av disse feilene er lettere å forhindre enn å reparere. En enkel sjekkliste ved starten av hvert skift, som dekker orientering, harpiksforhold og geltid, fanger opp de fleste problemene før de når den ferdige delen.
Kvalitetssjekker verdt å be om fra enhver leverandør
Pålitelig materialytelse er avhengig av konsistent produksjon og tydelig dokumentasjon. Når du vurderer en leverandør, gir følgende kontroller meningsfulle bevis på at et stoff vil oppføre seg som spesifisert.
| Sjekk | Hva det bekrefter | Hvorfor det betyr noe |
|---|---|---|
| Grammatikk verification | Faktisk vekt per kvadratmeter | Forutsier laminattykkelse |
| Bredde og rulletoleranse | Konsekvent kuttebredde over ruller | Reduserer trimmeavfall |
| Strekktestdata | Fiberstyrke i hver retning | Støtter designberegninger |
| Størrelsesdokumentasjon | Kompatibilitet med harpiksfamilien | Forhindrer svak binding |
| Fuktbeskyttet emballasje | Tørr tilstand ved ankomst | Unngår utvåtningsproblemer |
Å be om disse postene før den første bestillingen bidrar til å etablere en grunnlinje. Sammenligning av batchdata over tid avslører om leverandøren har tett kontroll, noe som ofte er mer verdifullt enn et enkelt imponerende testresultat.
Ofte stilte spørsmål
Q1: Hvilken glassfiberduksvekt er best for generell håndopplegg?
Middels vekt i området 200 til 400 gram brukes ofte til generelt arbeid fordi de balanserer byggehastighet med håndterlig fukting. Tyngre stoffer passer til tykke strukturelle deler, mens lettere stoffer passer til overflatelag og detaljerte former.
Q2: Overgår vevd stoff alltid multiaksialt stoff?
Nei. Vevd stoff er utmerket for balansert belastning og enkle former, men multiaksialt stoff fungerer ofte bedre under skjærkraft og vridning fordi fibrene er orientert langs belastningsbanene med mindre krymping.
Spørsmål 3: Hvorfor tar det lengre tid å bli våt med tyngre stoff?
Tyngre stoff inneholder mer fiber per arealenhet, så harpiks må reise gjennom en tettere struktur for å mette hver bunt. Både arbeidstid og rulleinnsats øker, og luftfjerning blir viktigere.
Q4: Er alkalifritt glass alltid nødvendig for komposittdeler?
Ikke alltid, men alkalifrie kvaliteter er generelt foretrukket for elektrisk isolasjon og for holdbarhet i fuktige eller aggressive miljøer. Det riktige valget avhenger av servicebetingelsene og ytelsesmålene for den spesifikke delen.
Q5: Hvordan kan en kjøper verifisere at et stoff vil fungere som spesifisert?
Be om gramvektsmålinger, strekktestregistreringer, dimensjoneringsdokumentasjon og emballasjedetaljer for hver batch. Kjør deretter et lite prøvelaminat med den tiltenkte harpiksen før du forplikter deg til full produksjon.